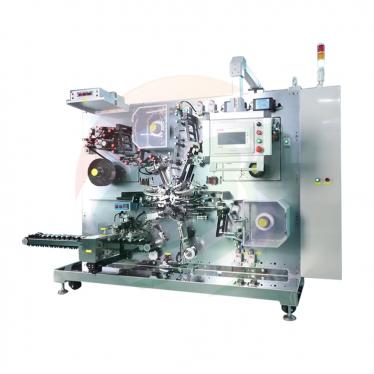
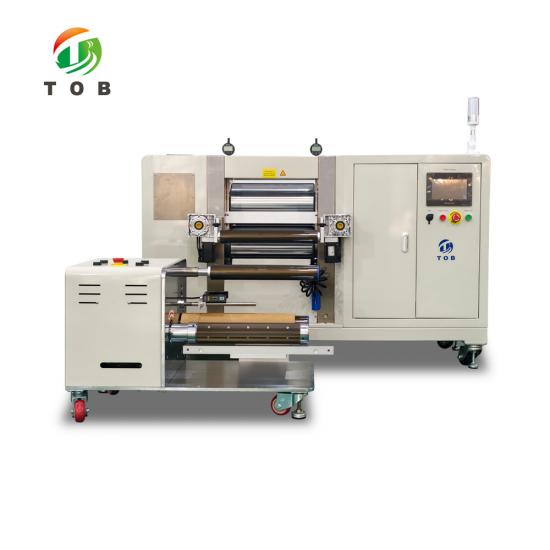
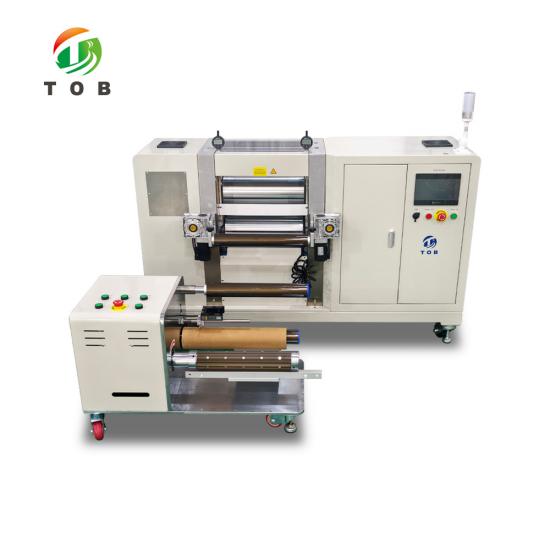
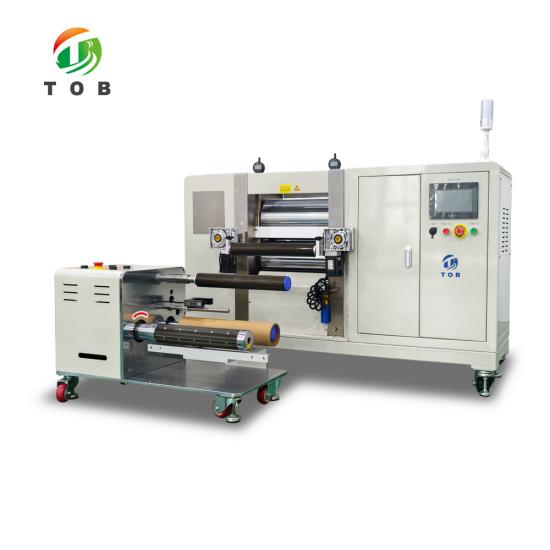
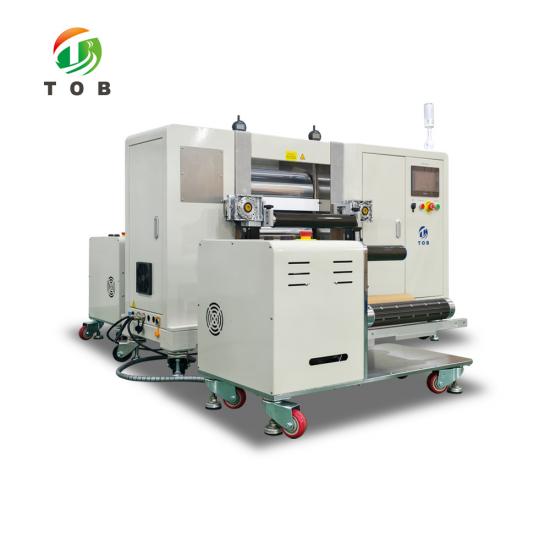
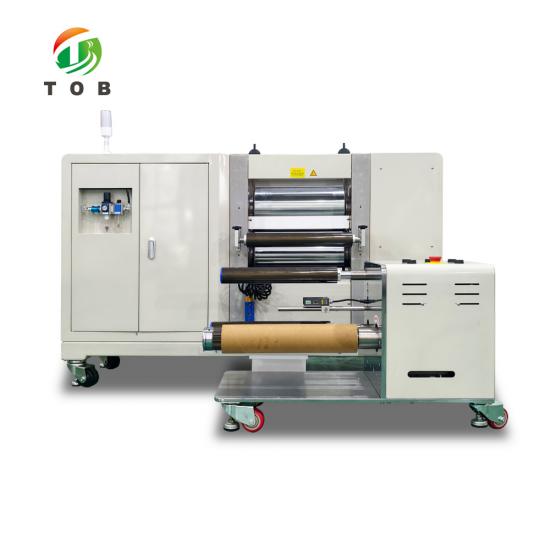
TOB-HRP-300TC — модель лабораторного каландра с нагревом и непрерывной рулонной прокаткой усилием 40 т: валки ⌀200 мм с нагревом от комнатной температуры до 130 °C, регулируемое усилие от 0 до 50 т с точностью ±0,5 т, настройка зазора с шагом 0,001 мм, а также устройство размотки и намотки TOB-FSJ300 для рулонной прокатки.
Бренд:
TOB NEW ENERGYпредмет номер.:
TOB-HRP-300TCзаказ (MOQ):
1Оплата:
L/C,T/Tпроисхождение продукта:
Chinaпорт доставки:
XIAMEN40-тонный лабораторный электрогидравлический станок для каландрирования аккумуляторных электродов
технические характеристики
Обзор продукта и основные области применения
TOB-HRP-300TC — модель с нагревом и непрерывной рулонной прокаткой в семействе 40-тонных лабораторных каландров: та же жёсткая портальная станина и сервоприводная клиновая регулировка зазора, два валка диаметром 200 мм с регулировкой температуры от комнатной до 130 °C, а также устройства размотки и намотки TOB-FSJ300 с обоих концов станка для непрерывной рулонной прокатки (roll-to-roll).
Нагрев и натяжение определяют, сохранит ли спрессованный электрод заданную толщину. Тёплые валки размягчают полимерное связующее, позволяя уплотнить слой без холодного пружинения (обратного расширения); постоянное натяжение полотна исключает смещение и коробление покрытия, а фотоэлектрическая система коррекции кромки обеспечивает прямолинейность полотна для последующих технологических операций.
Усилие прокатки создаётся сервоэлектрическим масляным насосом в диапазоне от 0 до 50 т с точностью ±0,5 т; межвалковый зазор задаётся сервоклиновым механизмом с разрешением 0,001 мм и отображается на экране. Таким образом, технологический рецепт представляет собой точные числовые значения, а не субъективную настройку оператора. Все четыре модели серии имеют общую базовую конструкцию и представлены в настоящем описании.
Идеально подходит для:
●экспериментальных исследований электродов, требующих нагрева валков, а не только давления;
●непрерывной рулонной прокатки полотна шириной до 300 мм;
●прокатки катодных и анодных материалов со скоростью от 0,3 до 4 м/мин;
●лабораторий, выбирающих оптимальную модификацию из четырёх моделей TOB-HRP-300;
●пилотных линий, требующих обязательной регистрации усилия и зазора для каждой партии.
Все приведённые параметры являются номинальными расчётными значениями. Модель TOB-HRP-300TC рассчитана на рабочее усилие от 0 до 50 т, сохраняя в названии серии историческое обозначение 40T; в базовой спецификации TOB-HRP-300 указаны иные параметры валков и усилия, а точные различия приведены в сравнительной таблице моделей.
Полные технические характеристики
Ниже приведены характеристики модели TOB-HRP-300TC: параметры валков, усилие, зазор, температура, конструкция станины, коммуникации, а также параметры устройства размотки и намотки TOB-FSJ300, входящего в комплект поставки моделей TOB-HRP-300C и TOB-HRP-300TC. Отличия трёх других моделей вынесены в отдельную сравнительную таблицу.
1. Валки, усилие прокатки и зазор
|
Параметр |
Значение |
Примечание |
|
Усилие прокатки |
0–50 т (длительный режим) |
Сервоэлектрический масляный насос |
|
Точность давления |
±0,5 т |
— |
|
Размер валков |
⌀200 × 330 мм (диаметр × длина бочки) |
— |
|
Ширина полотна |
макс. 300 мм |
Соответствует длине бочки валка 330 мм |
|
Зазор между валками |
0–2 мм, регулируемый |
Максимальное раскрытие 2 мм |
|
Регулировка зазора |
Сервоприводный клин, разрешение 0,001 мм |
Отображение на сенсорном экране и цифровом микрометре |
|
Точность прокатки |
±3 мкм |
— |
|
Твёрдость валков |
HRC 65–70, глубина закалённого слоя ≥15 мм |
Биение менее ±2 мкм |
|
Поверхность валков |
Шероховатость Ra 0,2 мкм |
— |
|
Материал валков |
9Cr3Mo, слой твёрдого хрома ≥0,15 мм |
Импортная холоднокатаная хромомолибденовая сталь, термообработка, криогенная обработка |
|
Скорость станка |
0,3–4 м/мин |
— |
|
Главный двигатель |
Асинхронный двигатель с регулируемой частотой 1,5 кВт |
— |
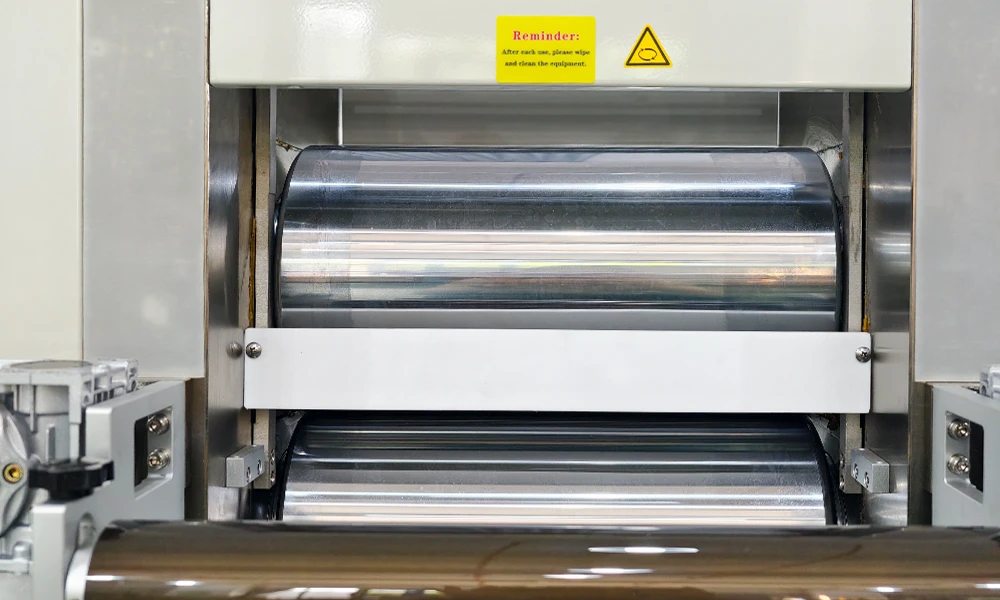
Верхний и нижний валки: диаметр 200 мм, длина рабочей части 330 мм, оба валка с нагревом и независимым контролем температуры.
2. Нагрев
|
Параметр |
Значение |
Примечание |
|
Нагреваемые элементы |
Верхний и нижний валки |
Предусмотрено на TOB-HRP-300T и TOB-HRP-300TC |
|
Диапазон температур |
От комнатной до 130 °C, регулируемый |
Цифровая индикация |
|
Точность температуры |
±2 °C |
Независимая настройка контроллера для каждого валка |
|
Система нагрева |
Встроена в станок, с выделенным терморегулятором |
Входит в состав базового комплекта поставки |
3. Гидравлическая система и станина
|
Параметр |
Значение |
Примечание |
|
Источник давления |
Сервоэлектрический масляный насос |
Удерживает усилие без постоянной работы насоса |
|
Гидроцилиндры |
Диаметр поршня ⌀125 мм × 2 шт., ход 10 мм |
— |
|
Гидравлическое масло |
Противоизносное гидравлическое масло 68# |
— |
|
Станина |
Цельная портальная рама, прецизионная обработка на станках с ЧПУ |
Твёрдое хромирование, без коррозии и отслаивания краски |
|
Уравновешивание |
Гидравлический механизм уравновешивания прокатки |
Стабилизирует давление, сохраняет параллельность зазора по всей длине бочки |
|
Контроль усилия |
Сбор и сохранение данных усилия прокатки, отображение кривой |
Запись данных по каждой партии на панели HMI |
|
Индикация зазора |
Цифровой микрометр плюс сенсорный экран |
Двойной контроль значения |
|
Освещение |
Рабочая подсветка зоны межвалкового зазора |
Для наблюдения за полотном в процессе прокатки |
4. Габариты станка, коммуникации и условия эксплуатации
|
Параметр |
Значение |
Примечание |
|
Габаритные размеры (Д × Ш × В) |
1470 × 600 × 1100 мм |
Только каландр; блоки TOB-FSJ300 добавляют длину с обеих сторон |
|
Масса |
около 780 кг |
Только каландр |
|
Электропитание |
Однофазная сеть 220 В перем. тока ±10 %, 50 Гц |
— |
|
Общая мощность |
6,5 кВт |
Включая систему нагрева |
|
Условия эксплуатации |
Температура 25 ± 3 °C, относительная влажность 30–90 % |
Без вибрации и электромагнитных помех |
|
Безопасность |
Защитное ограждение зоны входа, кнопка аварийной остановки |
— |
|
Мобильность |
Оснащён колёсными опорами |
Выставить по уровню и зафиксировать перед началом работы |
TOB-FSJ300 представляет собой пару автономных модулей, а не навесные узлы: каждый модуль оснащён собственной системой электрического управления, собственным контуром натяжения и собственной рамой, работая синхронно в одной линии с каландром. Именно поэтому заказ модели TOB-HRP-300C или TOB-HRP-300TC включает две дополнительные машины, а общие габариты линии увеличиваются, хотя размеры самого каландра остаются неизменными. Если у вас уже есть прокатный стан и требуется только система проводки рулона, эта пара поставляется отдельно как самостоятельное устройство размотки и намотки рулонных материалов.
|
Параметр |
Значение |
Примечание |
|
Функция |
Автоматическая размотка и намотка для непрерывной рулонной прокатки |
Также применяется для оптических и функциональных плёнок |
|
Натяжение размотки |
Автоматический контроль натяжения с сервоприводом |
Диапазон регулировки натяжения: 0–50 Н |
|
Коррекция намотки |
Фотоэлектрическая автоматическая коррекция кромки полотна |
Точность коррекции ±0,5 мм |
|
Макс. скорость полотна |
6 м/мин |
Превышает макс. скорость каландра (4 м/мин) |
|
Макс. диаметр рулона |
Наружный диаметр до 250 мм |
— |
|
Ширина направляющих роликов |
350 мм |
Согласована с длиной бочки валка 330 мм |
|
Масса |
Размотка около 80 кг, намотка около 80 кг |
Два независимых модуля |
|
Габаритные размеры |
Размотка: Ш450 × Г850 × В615 мм; намотка: Ш650 × Г850 × В615 мм |
Раздельные модули |
|
Электропитание |
Однофазная сеть 220 В перем. тока ±10 %, 50/60 Гц, 1 кВт |
Автономное питание, независимое от каландра |
|
Конструкция |
Раздельные узлы размотки и намотки, независимое электрическое управление |
Синхронная работа в одной линии с каландром |
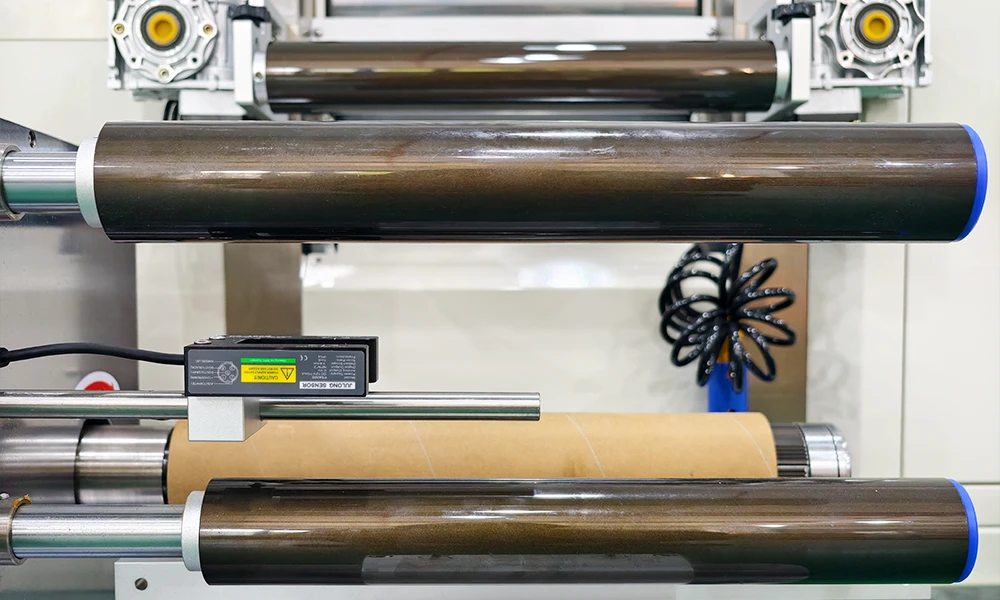
Узел размотки TOB-FSJ300: сервоконтроль натяжения на валу, фотоэлектрический датчик на кромке полотна, собственный шкаф управления позади рамы.
Четыре модели в серии TOB-HRP-300
Код модели чётко отражает комплектацию поставки. Модели TOB-HRP-300C и TOB-HRP-300TC укомплектованы устройствами размотки и намотки TOB-FSJ300; модели TOB-HRP-300T и TOB-HRP-300TC оснащены нагреваемыми валками с контролем температуры. В остальном конструкция всех четырёх моделей идентична, поэтому они объединены в одном техническом описании.
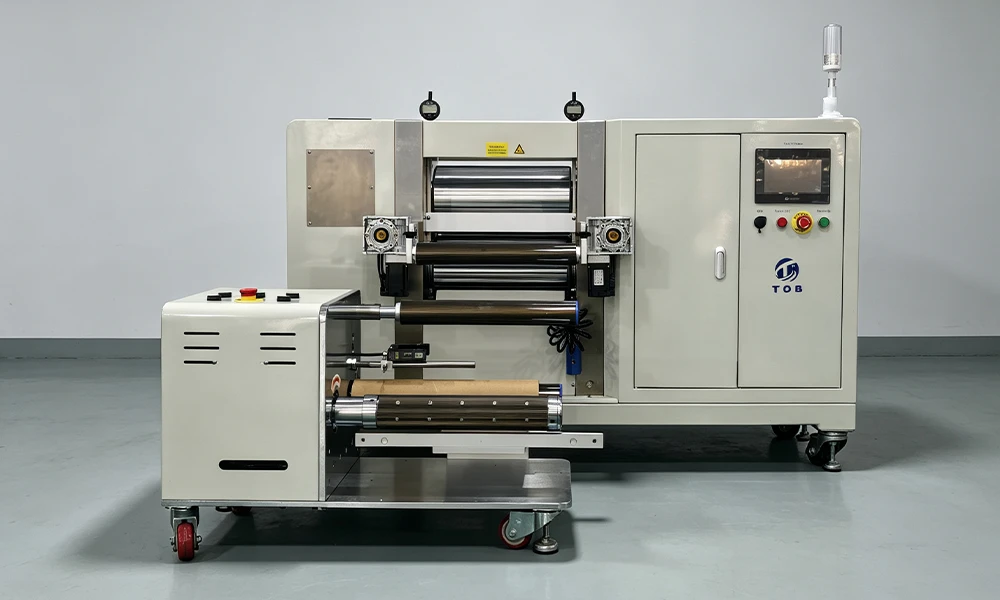
TOB-HRP-300TC: модуль размотки слева, каландр по центру, модуль намотки справа (сзади).
|
Модель |
Нагрев (T) |
TOB-FSJ300 (C) |
Назначение и область применения |
|
TOB-HRP-300 |
Нет (валки комнатной температуры) |
Нет |
Одиночный каландр, поштучная подача пластин вручную или с лотка |
|
TOB-HRP-300T |
Да (от комнатной до 130 °C с точностью ±2 °C) |
Нет |
Горячая прокатка нарезанных пластин электродов, без непрерывного рулона |
|
TOB-HRP-300C |
Нет (валки комнатной температуры) |
Да |
Непрерывная рулонная прокатка (roll-to-roll) при комнатной температуре |
|
TOB-HRP-300TC |
Да (от комнатной до 130 °C с точностью ±2 °C) |
Да |
Непрерывная рулонная прокатка (roll-to-roll) на нагреваемых валках |
Правило чтения кода модели:букваCв названиях TOB-HRP-300C и TOB-HRP-300TC означает наличие в комплекте устройств размотки и намотки TOB-FSJ300; букваTв названиях TOB-HRP-300T и TOB-HRP-300TC означает, что валки оснащены нагревом, а в спецификации указан рабочий температурный диапазон. Для моделей TOB-HRP-300 и TOB-HRP-300C температурные параметры не указываются, поскольку нагреватели в них отсутствуют.
Две самостоятельные сборки, а не снижение характеристик:Оригинальная спецификация TOB-HRP-300 указывает усилие 40 т, валки ⌀196 × 330 мм, диапазон зазора 0–3 мм с точностью ±0,002 мм и потребляемую мощность 2 кВт. В то же время нагреваемая версия, представленная на этой странице, имеет параметры 0–50 т, валки ⌀200 × 330 мм, зазор 0–2 мм с точностью ±3 мкм и мощность 6,5 кВт. Это две разные заводские сборки на базе одной конструктивной платформы, поэтому не следует рассматривать базовую модель TOB-HRP-300 как упрощённую версию TOB-HRP-300TC. При оформлении заказа укажите требуемую модификацию, и вам будет предоставлен индивидуальный паспорт на выбранную модель.
Станок TOB-HRP-300T: нагреваемые валки, без размотки и намотки. Та же платформа, поштучная подача пластин электродов на входе и выходе.
Разница, которую вы можете слышать на видео, наглядно демонстрирует преимущество нагреваемых валков модели TOB-HRP-300T: при включённом нагреве то же самое усилие обеспечивает более высокую плотность покрытия при том же зазоре. В результате технологический рецепт, требовавший 40 т при холодной прокатке, может выполняться при меньшем давлении без потери плотности. Именно поэтому нагреваемая модель специфицируется с более широким рабочим диапазоном усилия, а не фиксированным числом.
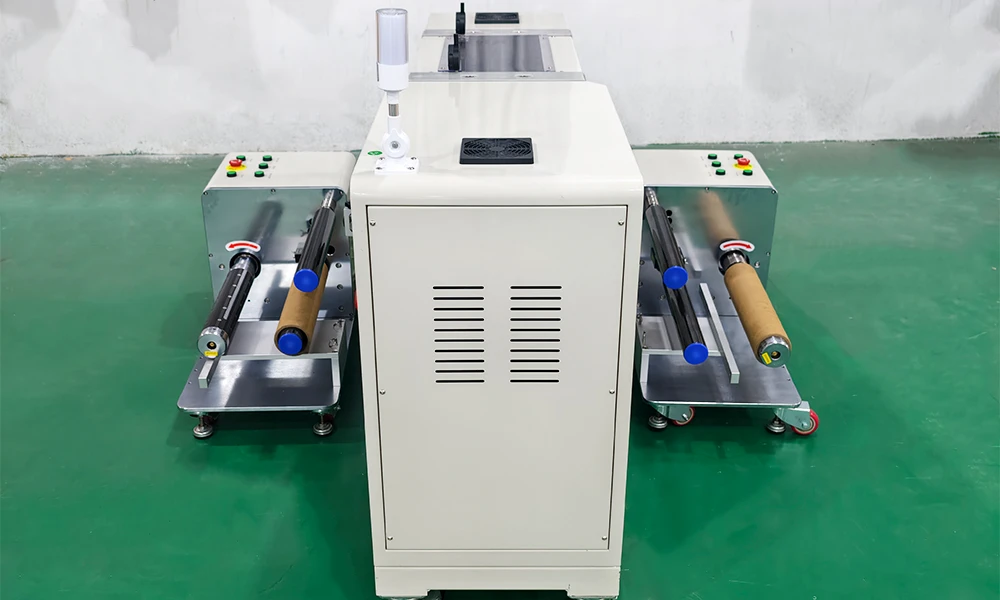
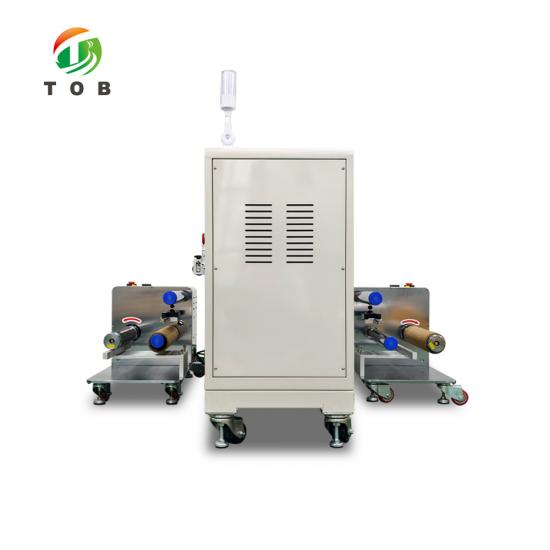
Вид сбоку трёх узлов: траектория движения полотна представляет собой строгую прямую линию от вала размотки через зазор каландра к валу намотки.
Система управления и ключевые компоненты
Контур управления спроектирован предельно компактным и надёжным: программируемый логический контроллер (ПЛК) хранит рецепты, сенсорный экран служит для их задания и контроля, а сервонасос и сервопривод зазора точно реализуют заданные параметры. В таблице ниже перечислены установленные компоненты; указанные бренды соответствуют заводской спецификации, а примечание под таблицей поясняет порядок согласования альтернативных брендов.
|
Компонент |
Бренд |
Примечание |
|
ПЛК (PLC) |
Inovance |
— |
|
Сенсорный экран |
Weinview |
— |
|
Серводвигатель |
Inovance |
— |
|
Регулировка зазора |
Двигатель регулировки скорости |
Taibang / Yongkun |
|
Преобразователь частоты |
Inovance / Yineng |
— |
|
Терморегулятор |
Autonics (Корея) |
Нагрев валков |
|
Концевые выключатели / датчики |
Panasonic |
— |
|
Промежуточные реле |
IDEC (Япония) |
— |
|
Переключатели и кнопки |
IDEC (Япония) |
— |
|
Блок питания |
Mean Well (Тайвань) |
— |
|
Контакторы переменного тока |
Chint |
— |
|
Автоматические выключатели |
Chint |
— |
|
Подшипники |
NSK / HRB |
— |
|
Электронный микрометр |
Suchang |
Индикация зазора |
Для соблюдения сроков поставки изготовитель оставляет за собой право заменить любой компонент на функциональный аналог эквивалентного класса качества при условии полного сохранения номинальных технических характеристик оборудования. Если внутренняя политика вашего предприятия или требования к стандартизации запчастей строго предписывают определённые бренды, пожалуйста, сообщите об этом на этапе запроса, и перечень будет зафиксирован в договоре поставки.
Ключевые инженерно-технические особенности
Удержание давления сервонасосом, а не постоянно работающей гидростанцией:Насос нагнетает заданное давление и отключается; гидроцилиндры стабильно удерживают усилие. Именно благодаря этому усилие в диапазоне 0–50 т поддерживается с высочайшей точностью ±0,5 т на протяжении всего рулона без термического дрейфа давления от нагрева масла.
Клиновая настройка зазора с двойным контролем:Сервопривод перемещает клин с дискретностью 0,001 мм, а фактическое значение отображается одновременно на сенсорном экране и на цифровом микрометре станины, что позволяет независимо перепроверить заданный рецепт и реальное положение валков.
Оба валка с нагревом и раздельным термоконтролем:Нагрев от комнатной температуры до 130 °C с точностью ±2 °C настраивается отдельно для верхнего и нижнего валков с непрерывным прямым отображением температуры, а не косвенной оценкой по материалу.
Валки повышенной прочности для высоких давлений и температур:Сталь марки 9Cr3Mo, поверхностная твёрдость HRC 65–70 с глубиной закалённого слоя не менее 15 мм, слой твёрдого хрома ≥0,15 мм, шероховатость Ra 0,2 мкм и радиальное биение менее ±2 мкм.
Сохранение параллельности за счёт гидравлического механизма уравновешивания:Давление равномерно распределяется по всей длине бочки валка, благодаря чему заявленная точность прокатки ±3 мкм относится ко всей ширине полотна, а не только к центральной линии.
Архивация и протоколирование усилия для каждой партии:Кривая усилия прокатки непрерывно считывается и сохраняется в памяти системы, что обеспечивает полную прослеживаемость технологических параметров каждой партии электродов.
Непрерывность рулонного процесса на моделях TOB-HRP-300C и TOB-HRP-300TC:Благодаря модулю TOB-FSJ300 полотно разматывается с постоянным натяжением 0–50 Н и автоматически центрируется с точностью ±0,5 мм, что позволяет прокатывать рулон шириной до 300 мм от начала до конца без постоянного ручного выравнивания оператором.
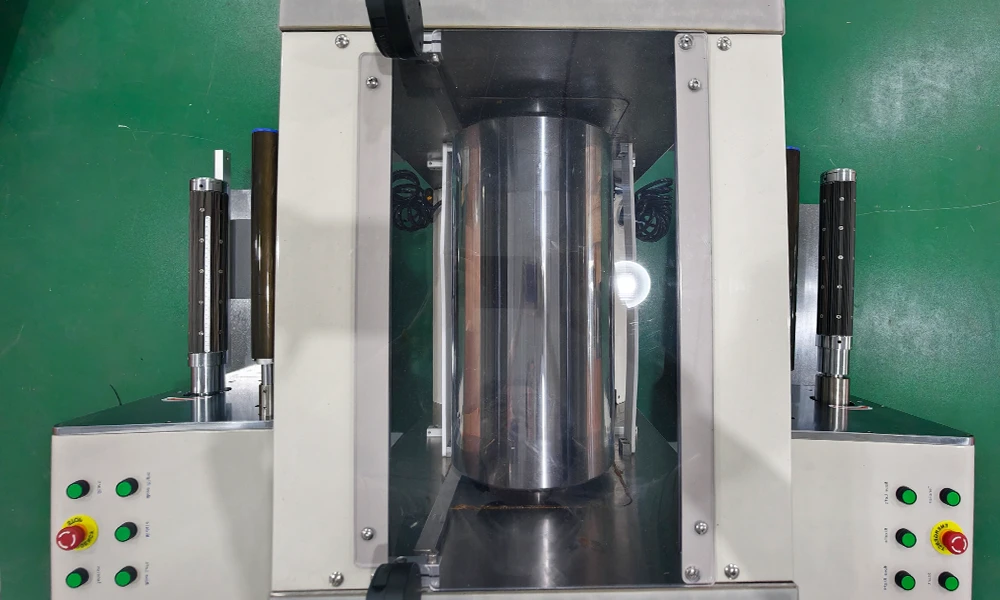
Вид сверху: в едином монолитном фрезерованном корпусе портальной рамы установлены оба гидроцилиндра и узлы регулировочных клиньев.
Взаимосвязь температуры, натяжения и межвалкового зазора
В процессе каландрирования три основных параметра неразрывно связаны: усилие, зазор и температура. Если зафиксировать зазор, результирующее усилие будет определяться толщиной и плотностью входящего материала; если включить нагрев валков, через тот же самый зазор пройдёт больше материала, так как слой становится более пластичным. Оператор, который изменяет один параметр и ожидает, что остальные останутся неизменными, неизбежно столкнётся с разбросом плотности. Конструкция станка объединяет все три параметра в числовом виде на одном экране — это единственный способ гарантировать повторяемость рецептуры между рабочими сменами.
Нагрев оказывает определяющее влияние на структуру аккумуляторного электрода. Полимерное связующее размягчается раньше, чем начинают деформироваться частицы активного материала, поэтому уплотнение слоя происходит при существенно меньшем давлении, а остаточное упругое пружинение (обратное расширение) после выхода из зоны контакта сводится к минимуму. Практический результат: горячая прокатка позволяет достичь требуемой плотности при меньшем усилии, обеспечивая более равномерное распределение плотности по ширине полотна, поскольку материал менее чувствителен к локальным пикам давления на входе в зазор.
Контроль натяжения — фактор, который часто недооценивают при выборе оборудования. Если полотно поступает в зону прокатки с неравномерным натяжением, оно неизбежно приобретает неравномерную толщину: при чрезмерном натяжении слой истончается, при ослабленном натяжении покрытие собирается складками перед валками, а кромка начинает уходить в сторону. Сервоконтроль натяжения в диапазоне 0–50 Н в сочетании с фотоэлектрической коррекцией кромки с точностью ±0,5 мм полностью исключает влияние человеческого фактора, что критически важно при рабочих скоростях до 4 м/мин.
Механизм регулировки зазора заслуживает особого внимания, поскольку именно в этом узле дешёвые станки теряют заявленную точность. Клин, перемещаемый прецизионным сервоприводом и контролируемый цифровым микрометром, даёт абсолютное значение, не зависящее от калибровки экрана. Ручной маховик с механической шкалой всегда имеет люфт, который при требуемом разрешении 0,001 мм полностью перекрывает допустимый предел погрешности.
Оборудование имеет чётко очерченные технологические границы: станок не предназначен для полотен шириной более 300 мм, скоростей свыше 4 м/мин и температур более 130 °C. Это конструктивные пределы данной серии. Если вам требуются иные типоразмеры или параметры, обратите внимание на соседние модели линейки: гидравлический каландр с нагревом для аккумуляторных электродов или горячий валковый пресс 200L.
Настройка, техническое обслуживание и техника безопасности
1. Настройка технологического рецепта на панели HMI
При настройке сначала задаётся зазор, затем температура и только потом усилие: зазор определяет геометрию проката, температура определяет пластичность материала, а усилие — это давление, которое гидронасос должен удерживать для сохранения заданной геометрии. На сенсорном экране одновременно отображаются текущие значения зазора, усилия, температуры и скорости, а кривая давления непрерывно записывается с момента подачи нагрузки, обеспечивая протоколирование каждой партии.
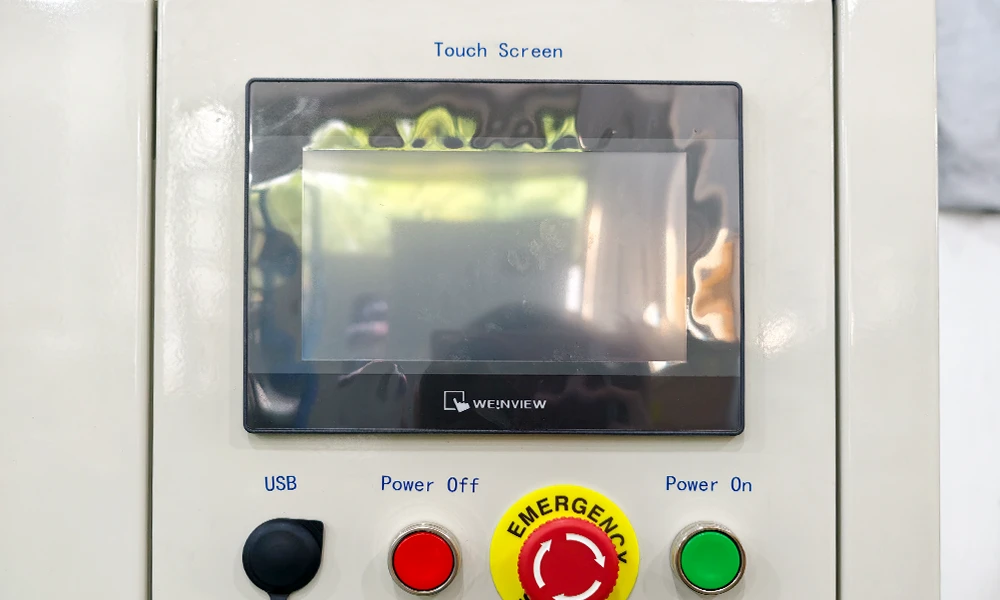
Панель HMI и физические кнопки управления: параметры технологического рецепта на экране, кнопка аварийной остановки под рукой.
2. Ежедневное и периодическое техническое обслуживание
●Регулярно протирайте рабочие поверхности валков и элементы станины мягкой ветошью, смоченной этиловым спиртом; не допускайте скопления засохшей электродной суспензии в зоне зазора.
●Своевременно смазывайте подвижные узлы, обеспечивая лёгкий и плавный ход регулировочных клиньев и направляющих; загрязнение или подклинивание клиньев приводит к нарушению повторяемости зазора.
●При длительном простое оборудования тщательно очистите все рабочие и подвижные металлические поверхности и нанесите слой консервационной антикоррозионной смазки.
●Регулярно проверяйте затяжку резьбовых соединений, болтов и фиксирующих штифтов: ослабление крепежа на станине с усилием 50 т сначала ведёт к браку продукции, а затем к аварийной ситуации.
●Используйте только рекомендованное противоизносное гидравлическое масло марки 68# и контролируйте его уровень в баке: поскольку насос непрерывно держит усилие, падение уровня масла немедленно вызовет нестабильность давления.
3. Техника безопасности при работе
Категорически запрещается приближать руки или инструмент к зоне межвалкового зазора и вращающимся валкам во время работы станка. Защитная планка зоны захвата и кнопка аварийной остановки служат для экстренных ситуаций, но не отменяют базовых правил безопасности. На станке должен работать строго один оператор: нахождение двух человек у одного каландра — основная причина производственного травматизма в зоне затягивания. Вскрытие гидравлического и электрического шкафов разрешается только квалифицированному техническому персоналу при полностью обесточенном оборудовании.
Эл. адрес :tob.amy@tobmachine.com
Предыдущий:
непрерывный гидравлический роликовый термопресс для литиевой батареиСледующая:
150C Лабораторные обогреваемые вальцовые прессовые машиныЕсли вы заинтересованы в наших продуктах и хотите узнать больше деталей, пожалуйста, оставьте сообщение здесь, мы ответим вам, как только сможем.


 подпишитесь на нас


Авторское право © 2015-2026 XIAMEN TOB NEW ENERGY TECHNOLOGY Co., LTD..Все права защищены.

 中文
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의