СЯМЭНЬ, Китай — Поскольку глобальный энергетический переход предъявляет беспрецедентные требования к характеристикам аккумуляторных элементов, экономике производства и сокращению углеродного следа, международная аккумуляторная отрасль подходит к инженерной точке перелома. Традиционные процессы нанесения покрытия из влажной суспензии, которые более тридцати лет оставались основой производства литий-ионных аккумуляторов, стремительно приближаются к своим термодинамическим, экономическим и экологическим пределам. Ответом на это стала технология сухого аккумуляторного электрода (dry battery electrode, DBE) — один из наиболее значимых производственных прорывов десятилетия.
Признанная ведущими исследовательскими консорциумами, мировыми автопроизводителями и промышленными инициативами при поддержке Министерства энергетики США в качестве ключевого пути к устойчивому производству аккумуляторов, безрастворная обработка электродов полностью переопределяет линию фронтального изготовления. Отказываясь от энергоёмких сушильных печей и токсичных органических растворителей, производство сухих электродов обеспечивает радикальное снижение затрат и служит тем самым технологическим мостом к коммерциализации полностью твердотельных и высокоэнергетических элементов нового поколения.
Промышленная необходимость: преодоление ограничений влажного нанесения суспензии
Чтобы понять преобразующий импульс, стоящий за обработкой сухих электродов, необходимо рассмотреть эксплуатационные узкие места, присущие традиционному нанесению влажной суспензии. В традиционном производстве активные материалы, проводящие добавки и полимерные связующие (например, PVDF) смешивают с токсичными летучими органическими растворителями — преимущественно с N-метил-2-пирролидоном (NMP) для катодов или с деионизированной водой для анодов — получая перекачиваемую жидкую суспензию.
Хотя этот подход на основе суспензии и обеспечил масштабирование до гигаватт-часов, он несёт в себе масштабные структурные неэффективности:
Капитальные и энергетические издержки.После нанесения влажной суспензии на фольгу токосъёмника весь объём растворителя необходимо испарить в промышленных сушильных печах, длина которых часто достигает 60–100 метров. Нагрев, циркуляция и рекуперация NMP через специализированные конденсаторные системы требуют, по оценкам, 40–50 % всего энергопотребления аккумуляторного завода.
Экологические требования и соответствие нормативам.NMP подпадает под ужесточающиеся ограничения на токсичные химические вещества и под регламент REACH в Европейском союзе и Северной Америке. Строительство, эксплуатация и обслуживание систем рекуперации опасных химических веществ создают огромные постоянные капитальные и административные издержки для операторов гигафабрик.
Физические ограничения толщины электрода.При сушке влажной суспензии растворитель испаряется сначала с наружной поверхности. Это явление создаёт восходящий капиллярный поток, увлекающий низкомолекулярные частицы связующего к верхней поверхности, — так возникает миграция связующего. При попытке нанести толстые электроды с высокой плотностью энергии обеднение связующим у токосъёмника приводит к расслоению, плохой адгезии и структурному растрескиванию при последующем каландрировании.
Полностью исключая жидкие растворители из рецептуры, обработка сухих электродов устраняет сушильные туннели, отменяет дистилляцию растворителей и обходит капиллярно-обусловленную миграцию связующего. Это открывает путь к радикальной перестройке экономики завода: производители аккумуляторов могут резко сократить площади под оборудование и направить капитальные затраты непосредственно на производительность по активному материалу.
Почему сухие электроды — недостающее звено для твердотельных аккумуляторов
Помимо решения экономических и экологических проблем традиционных литий-ионных аккумуляторов, производство сухих электродов всё чаще признаётся неотъемлемым техническим условием для полностью твердотельных аккумуляторов (all-solid-state batteries, ASSB).
Химическая архитектура высокоэффективных твердотельных систем — в особенности твёрдых электролитов на основе сульфидов и галогенидов — крайне чувствительна к химическим растворителям и следовой влаге. При контакте с обычными полярными органическими растворителями или водой в процессе влажного нанесения суспензии сульфидные электролиты бурно разлагаются с выделением токсичного сероводорода (H2S) и деградацией критически важных сетей ионной проводимости. Хотя специальные неполярные органические растворители способны в некоторой степени смягчить разложение, их высокая температура кипения делает полную сушку исключительно сложной, оставляя разрушительные остаточные молекулы растворителя внутри плотной матрицы электрода.
Кроме того, твердотельные элементы требуют плотного физического контакта «твёрдое тело — твёрдое тело» между частицами активного катода и проводниками твёрдого электролита для поддержания работоспособных путей переноса ионов лития. Сухая обработка позволяет механически смешивать активные материалы, порошки твёрдого электролита и эластомерные связующие и уплотнять их сухим способом в однородные безрастворные композитные мембраны. При интеграции в комплексные платформы оборудования для твердотельных аккумуляторов технология сухих электродов устраняет паразитные побочные реакции с растворителем, предотвращает термическую деградацию хрупких кристаллитов электролита и обеспечивает свободно стоящие электродные листы, оптимизированные для высоконапорного изостатического ламинирования.
Четырёхэтапный сухой процесс: от порошка до свободно стоящей плёнки
Внедрение технологии сухих электродов требует отказа от динамики жидкостного диспергирования: на смену гидромеханике влажных процессов приходят прецизионная порошковая металлургия и механическая фибрилляция. Чтобы дать производителям и научно-исследовательским институтам промышленный путь реализации, компания TOB NEW ENERGY разработала системную сквозную инженерную методику сухого процесса, охватывающую четыре взаимосвязанных этапа:
1. Высокосдвиговое безрастворное смешивание порошков
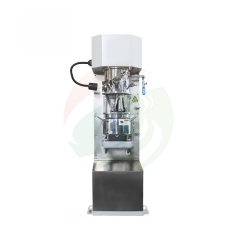
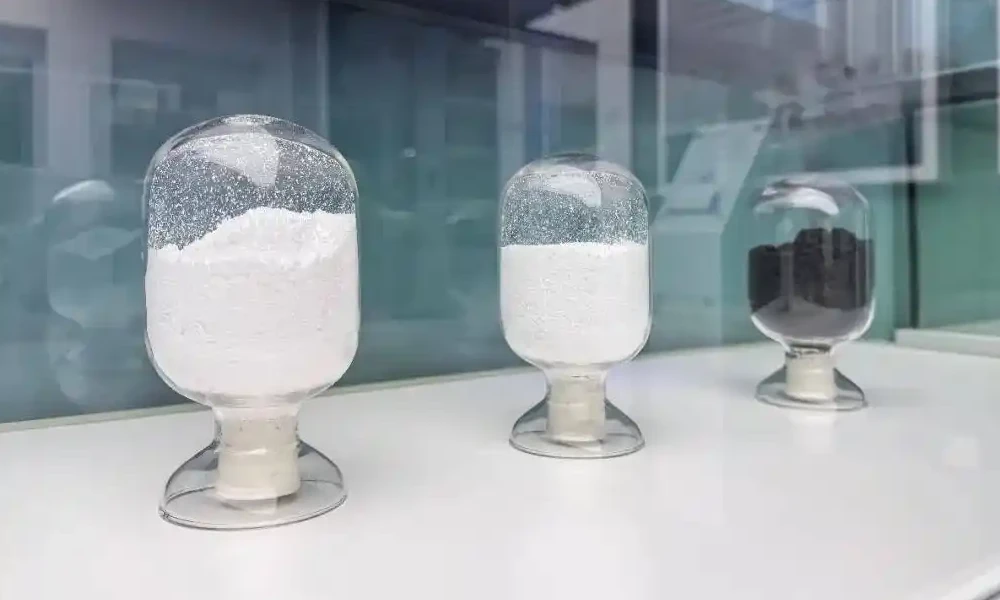
Активные материалы, углеродные проводящие добавки и специальные фибриллируемые связующие (прежде всего политетрафторэтилен, PTFE) дозируются в сухом состоянии, без жидкостей. За счёт высокоскоростного сдвигового смешивания и точного контроля температуры механические ударные воздействия расплетают микроскопические полимерные цепи PTFE, инициируя образование микроскопической сетчатой структуры, которая инкапсулирует активные частицы, не блокируя электрохимически активные центры.
2. Формование свободно стоящей плёнки
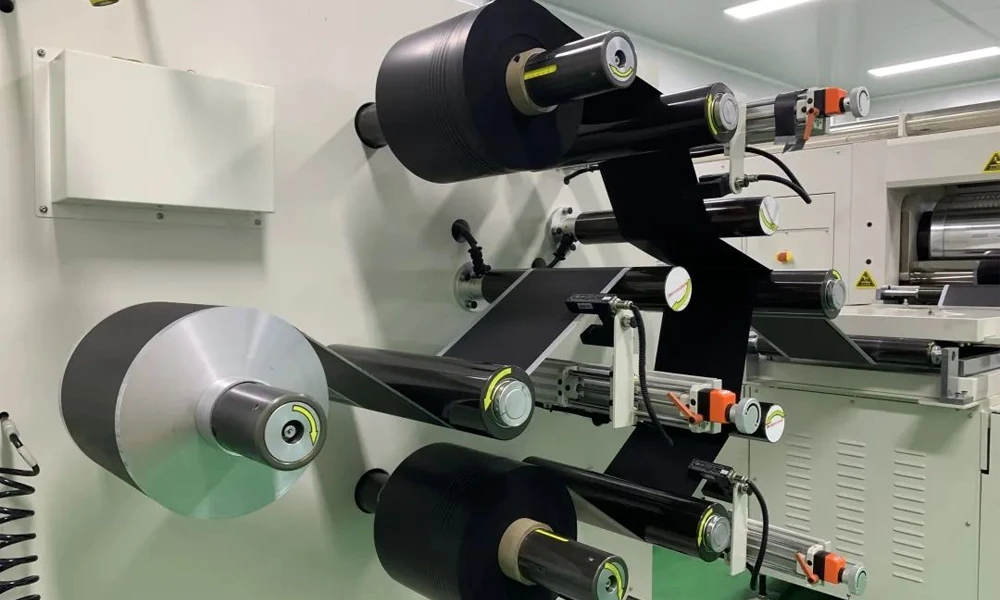
Предварительно фибриллированная сухая порошковая композиция подаётся напрямую в специализированный рулонный пресс с подогреваемыми валками. При строгом терморегулировании и непрерывном линейном давлении с сервоприводом фибриллы PTFE пластически деформируются, скрепляя активные материалы в непрерывную, гибкую и свободно стоящую сухую электродную плёнку. В отличие от хрупких высушенных суспензий, такая самонесущая мембрана обладает превосходной механической прочностью на растяжение и однородной плотностью.
3. Прецизионное многоходовое каландрирование толщины
Для достижения точной электрохимической нагрузки требуется субмикронная однородность толщины. Свободно стоящая сухая плёнка проходит через высокоточные подогреваемые каландровые валки, достигая точной целевой толщины и пористости, заданных спецификацией элемента. Поскольку испарения растворителя, оставляющего пустоты, здесь нет, полученная сухая плёнка достигает беспрецедентной плотности упаковки и когезионного контакта частиц.
4. Ламинирование на токосъёмник
На последнем этапе на алюминиевую или медную фольгу токосъёмника наносится ультратонкий слой проводящего адгезионного праймера. Свободно стоящая сухая электродная плёнка одновременно ламинируется на загрунтованную фольгу при синхронизированном термопрессовании, образуя готовый прочный рулон сухого электрода, подготовленный к прецизионной резке и намотке или укладке элемента.
Производители, стремящиеся к внедрению «под ключ», могут воспользоваться специализированными решениями TOB NEW ENERGY для плёнок сухих электродов, которые обеспечивают полную технологическую последовательность — от лабораторной рецептуры до непрерывной рулонной пилотной валидации.
Инженерная точность: ключевое оборудование в цепочке сухих электродов
Переход к безрастворному производству электродов переносит инженерную нагрузку непосредственно на механическую точность и технологию валков. Во влажном нанесении самонивелирование жидкости может маскировать мелкие дефекты валков; в сухом процессе любое микронное механическое биение напрямую переходит в отклонение толщины плёнки или в её разрыв.
Для решения этой задачи TOB NEW ENERGY поставляет специализированное оборудование, созданное специально для жёстких условий сухой порошковой обработки, — оно составляет авангард современного портфеля компании для изготовления электродов:
Лабораторные струйные мельницы для порошков сухих электродов (серия TOB-MQ).Сжатый инертный газ или воздух формирует сверхзвуковой спиральный поток, который разгоняет частицы до тангенциальных соударений в размольной камере. Это обеспечивает сверхтонкое дезагломерирование и однородное диспергирование активных частиц и волокнистых связующих без термической деградации.
Прессы с подогреваемыми валками и сервоприводом (серия TOB-HRPE200-3AL).Разработанные специально для непрерывного формования сухой плёнки, эти высокожёсткие каландры оснащены высокотвёрдыми хромированными валками из сплава (HRC62), способными работать при температуре до 150 °C. При цилиндричности поверхности валков в пределах ±2 мкм и сервоконтролируемой непрерывной регулировке зазора от 0 до 2 мм они обеспечивают ту жёсткую стабильность, которая необходима для формования непрерывных свободно стоящих плёнок без микротрещин.
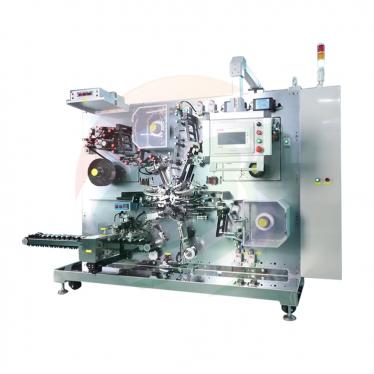
Узлы непрерывной прокатки и ламинирования плёнки (серия TOB-DRP).Объединяя прецизионный контроль натяжения, ламинирование горячими валками и автоматическую обрезку кромок, эти системы обеспечивают бесшовное соединение свободно стоящих сухих плёнок с загрунтованной металлической фольгой на коммерческих пилотных скоростях.
Интеграция инертной атмосферы.Для чувствительных к воздуху сульфидных твердотельных химий сухое оборудование TOB напрямую интегрируется с заказными многостанционными системами перчаточных боксов, поддерживая точку росы ниже −60 °C для защиты гигроскопичных материалов на всех этапах обращения с порошком и прокатки плёнки.
Декарбонизация аккумуляторных гигафабрик: экономическая и экологическая отдача
Поскольку мировые рынки вводят строгую отчётность по углеродному следу жизненного цикла в рамках таких нормативных актов, как Регламент ЕС об аккумуляторах, обработка сухих аккумуляторных электродов обеспечивает измеримую экономическую и экологическую отдачу, которая меняет конкурентоспособность гигафабрик:
Снижение CAPEX на оборудование до 40 %.Полный отказ от 100-метровых сушильных печей, дистилляционных колонн рекуперации растворителей, взрывозащищённой вентиляционной инфраструктуры и резервуаров для хранения NMP существенно снижает первоначальные затраты на закупку оборудования.
Сокращение производственных площадей более чем на 60 %.Площадь, отводимая под нанесение и сушку электродов, резко уменьшается, что снижает инвестиции в промышленную недвижимость и затраты на строительство.
Снижение эксплуатационного энергопотребления на 25–45 %.Отказ от высокотемпературной циркуляции горячего воздуха и конденсации растворителей напрямую даёт экономию в несколько мегаватт и существенно снижает углеродоёмкость (кг CO2-экв/кВт·ч) каждого произведённого элемента.
Улучшенные электрохимические характеристики элементов.Без дефектов миграции связующего сухие электроды обеспечивают превосходную адгезионную прочность, более низкое внутреннее сопротивление постоянному току (DCIR) и выдающееся сохранение ёмкости при быстрой зарядке. Кроме того, отсутствие микропор, создаваемых растворителем, позволяет изготавливать сверхтолстые электроды с поверхностной нагрузкой свыше 100 мг/см², что существенно повышает объёмную плотность энергии элемента.
О компании TOB NEW ENERGY
XIAMEN TOB NEW ENERGY TECHNOLOGY CO., LTD. (TOB NEW ENERGY) — ведущее мировое высокотехнологичное инженерное предприятие, работающее над развитием экологически чистого производства. Основанная в 2012 году пионерами аккумуляторных технологий, работающими в отрасли с 2002 года, компания предоставляет комплексное оборудование, передовые технологии процессов и инженерные решения «под ключ» для литий-ионных, натрий-ионных и твердотельных аккумуляторов, а также суперконденсаторов.
Имея федеральную регистрацию товарного знака, выданную Ведомством по патентам и товарным знакам США (рег. № 8 350 946), и производственную базу, сертифицированную по ISO 9001, TOB NEW ENERGY реализовала более 200 успешных проектов «под ключ» и оснастила более 8 000 заказчиков в Европе, Северной Америке, Азиатско-Тихоокеанском регионе и на развивающихся рынках мира. От настольных исследовательских приборов до автоматизированных производственных линий масштаба ГВт·ч — TOB NEW ENERGY поддерживает новаторов чистых технологий по всему миру.
Контакты и техническая консультация
Эми Ван (Amy Wang)
Email: tob.amy@tobmachine.com
Телефон / WhatsApp: +86-18120715609
Официальный сайт: https://www.tobmachine.com/
 подпишитесь на нас


Авторское право © 2015-2026 XIAMEN TOB NEW ENERGY TECHNOLOGY Co., LTD..Все права защищены.

 中文
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의