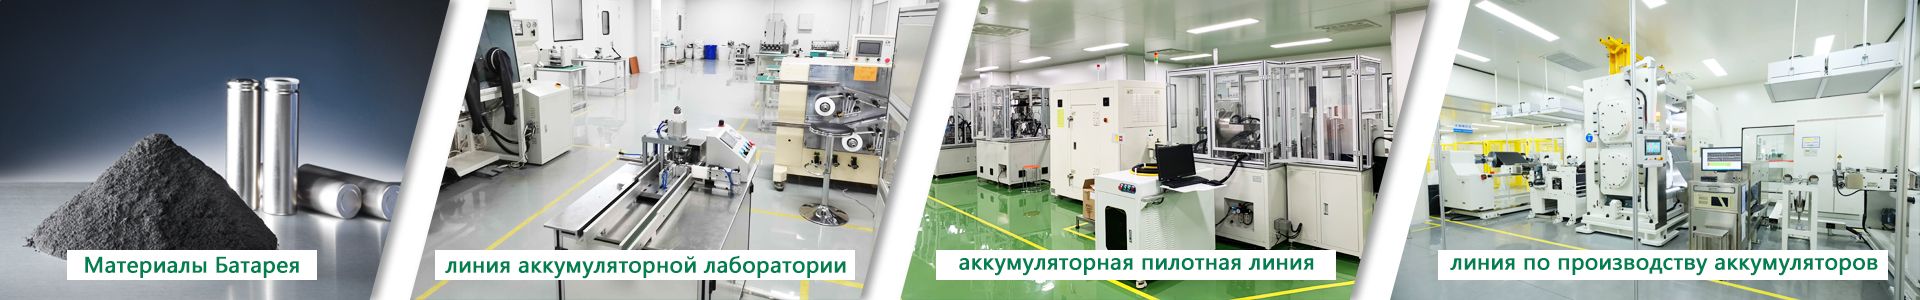
Безвыводные цилиндрические аккумуляторы превращаются из крупноформатной инновации в широкую производственную платформу для типоразмеров 18650, 21700 и других цилиндрических элементов. Заменяя один или несколько отдельных токовыводов непрерывной кромкой токосъёмника, такая конструкция сокращает путь электрона, распределяет ток равномернее и снижает локальный нагрев. Эти преимущества востребованы в мощных применениях: аккумуляторный инструмент, робототехника, дроны, электротранспорт и резервное питание дата-центров. Однако электрическая идея ценна лишь тогда, когда намотка, формовка токосъёмника, лазерная сварка, пропитка электролитом и контроль качества выполняются как единая стабильная технологическая цепочка.
Что такое безвыводной цилиндрический аккумулятор?
В обычном цилиндрическом элементе покрытые электродные фольги соединяются с токовыводящей конструкцией одним или несколькими приваренными лепестками. При заряде и разряде ток должен пройти в поперечном направлении по токосъёмнику, прежде чем достичь этих немногочисленных точек соединения. Чем длиннее электрод и чем выше ток, тем существеннее становятся омические потери и локальные температурные градиенты.
Безвыводная конструкция меняет путь тока. Вместо отдельных лепестков используется непокрытая кромка токосъёмника, разделённая на сегменты или профилированная по всей окружности рулона. После намотки эта кромка формуется в электропроводящий торец и соединяется с коллекторной пластиной или выводом. Поэтому «tabless» не означает, что интерфейса токосъёма нет вовсе: распределённый, почти непрерывный контакт заменяет небольшое число дискретных лепестков.
Это различие важно при сравнении продуктов. Некоторые производители по-разному используют термины full-tab, all-tab, multi-tab и tabless. Один только диаметр элемента также не определяет конструкцию. Инженерам следует оценивать фактическую геометрию кромки электрода, площадь контакта с токосъёмником, схему сварки, пути электролита и производственные допуски, а не полагаться лишь на маркетинговое обозначение.
Почему такая конструкция снижает сопротивление и нагрев
Электрическое преимущество безвыводного цилиндрического аккумулятора определяется геометрией. В элементе с одним лепестком электроны, возникающие вдали от него, проходят относительно длинный путь в тонкой медной или алюминиевой фольге. Сопротивление растёт с длиной пути и падает с увеличением площади проводящего сечения. Распределённая кромка токосъёма сокращает этот путь и создаёт множество параллельных маршрутов к выводу элемента.
Это позволяет снизить плотность тока, сосредоточенную в одной точке соединения. При более равномерном распределении тока уменьшается риск выраженного локального перегрева вблизи обычного лепестка. Более широкое соединение по торцу создаёт и более прямой осевой путь отвода тепла к крышке или корпусу. Такие эффекты могут улучшать мощностные характеристики и тепловую однородность, но их величина зависит от химии элемента, размеров фольги, сопротивления сварного соединения, степени заряда, условий охлаждения и методики испытаний.
Поэтому публичные заявления вроде «снижение внутреннего сопротивления на N процентов» или «заряд до 80 % за N минут» нельзя считать универсальными характеристиками безвыводных элементов. Данные разных производителей обычно получены при разных ёмкостях, температурах, напряжениях отсечки и тепловых ограничениях. Технически корректная оценка предполагает сравнение однотипных элементов по одинаковым протоколам измерения сопротивления постоянному току, импульсной мощности, быстрого заряда, ресурса и тепловизионного контроля.
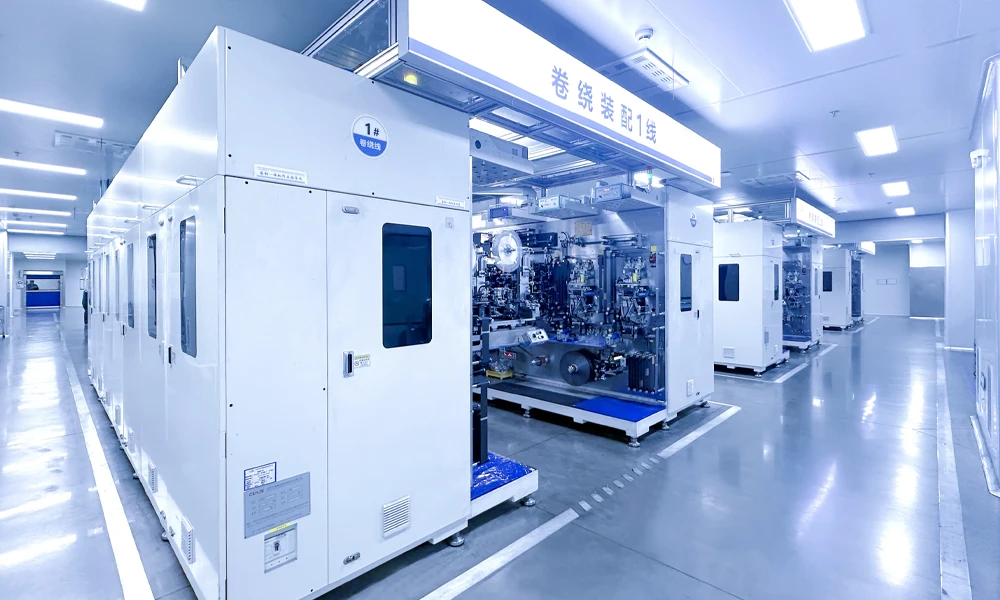
Почему малоформатные безвыводные элементы привлекают внимание
Крупные цилиндрические типоразмеры сделали безвыводную конструкцию широко известной, однако её инженерные преимущества актуальны и для малых элементов. Мощные изделия 18650 и 21700 работают там, где компактность, повторяющиеся импульсы тока и тепловая стабильность важнее максимальной энергии как таковой. Аккумуляторному инструменту нужна длительная мощность без чрезмерного нагрева. Роботам и дронам — быстрый отклик на изменяющуюся нагрузку. Резервным блокам питания дата-центров — предсказуемый разряд на высоких токах и надёжное управление теплом.
У малых форматов есть и дополнительный аргумент: существующие цепочки поставок и конструкции батарейных блоков уже зрелые. Если производители смогут внедрить распределённый токосъём, не пожертвовав стабильностью размеров, сортировкой элементов и автоматизированной сборкой блоков, они получат прирост мощности, сохранив привычную инфраструктуру цилиндрических элементов.
Коммерческая возможность не отменяет объёма валидации. Элемент с меньшим сопротивлением всё равно может показать плохие результаты, если пропитка электролитом неполная, качество сварки неоднородно по окружности или быстрый заряд ускоряет осаждение лития. Поэтому выбор оборудования должен исходить из целевой электрохимической системы и режима работы приложения. Правильный вопрос — не «безвыводный ли элемент», а сохраняются ли его электрические, тепловые и производственные окна стабильными от партии к партии.
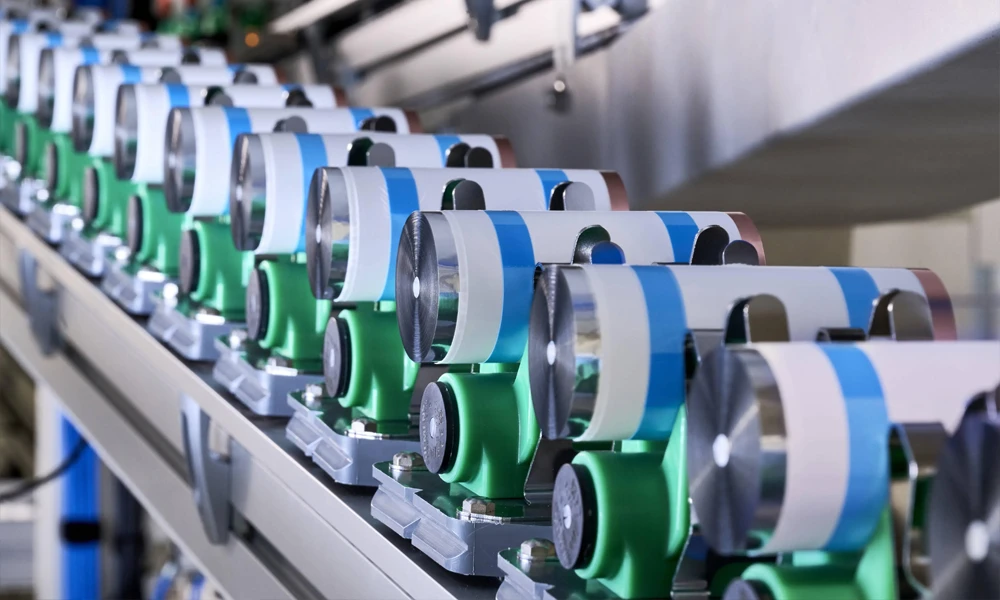
Ключевые производственные сложности
Конструкция электрода и прецизионная намотка
Производство безвыводного элемента начинается до формирования рулона. Кромке электрода нужна контролируемая непокрытая зона или сегментированный рисунок, который затем можно сформовать и приварить. Заусенцы, смещение, деформация фольги и нестабильный свес могут вызывать короткие замыкания или уменьшать эффективную площадь контакта. Не менее важен контроль натяжения: открытая кромка токосъёмника должна сохранять совмещение в течение всей намотки.
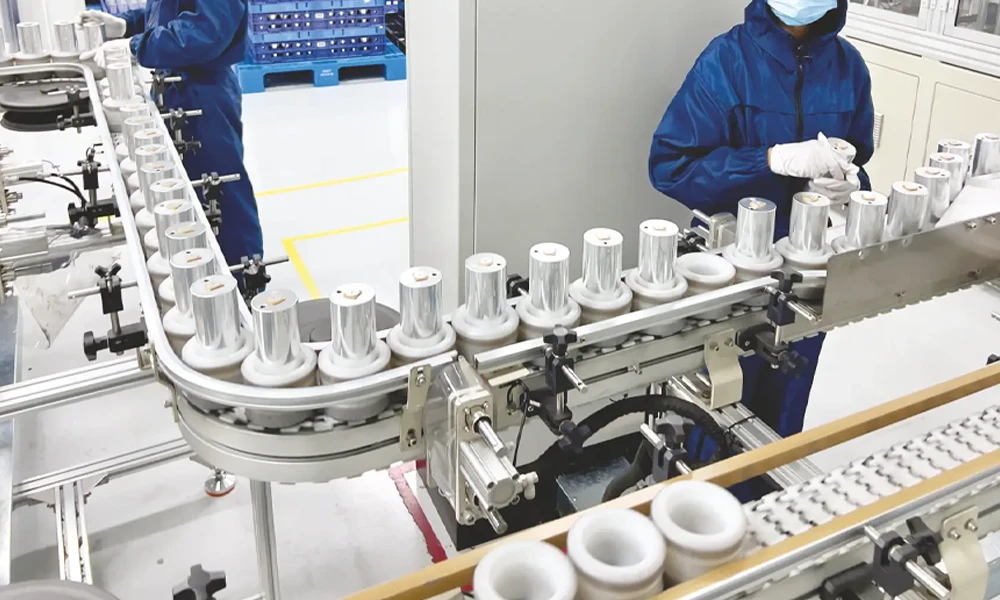
Производственная намоточная машина должна согласовывать подачу электрода, совмещение сепаратора, позиционирование кромки и обратную связь по натяжению. Параметры процесса следует привязывать к выбранному типоразмеру элемента, толщине фольги, ширине покрытия и геометрии лепестков. Линия производства безвыводных цилиндрических аккумуляторов 21700 компании TOB NEW ENERGY объединяет обработку электродов, намотку, сборку, заливку электролита, формирование и сортировку вокруг заданной конструкции элемента, что позволяет проектировать стыки между станциями как единую линию, а не как набор изолированных машин.
Формовка и выравнивание кромки токосъёмника
После намотки открытые кромки фольги необходимо сформовать в стабильный торец. Эту операцию часто называют выравниванием или формовкой кромки токосъёмника. Это не просто сжатие: чрезмерное усилие может загнать фрагменты фольги внутрь рулона, образовать частицы или перекрыть каналы, необходимые для проникновения электролита. Недостаточное или неравномерное усилие оставляет разброс высоты, из-за которого не удаётся получить стабильный контакт с коллекторной пластиной.
Поэтому процесс требует контролируемого перемещения, обратной связи по усилию, концентричного позиционирования и управления рецептами. Цель — воспроизводимая геометрия с достаточной механической прочностью для последующих операций и достаточно открытой структурой для пропитки. Машина выравнивания рулонов крупноформатных безвыводных цилиндрических аккумуляторов предназначена для прецизионной формовки открытых токосъёмников перед сваркой. При отработке процесса инженерам следует сопоставлять усилие и перемещение формовки с высотой торца, образованием частиц, электрическим сопротивлением и поглощением электролита, а не аттестовывать станцию только по внешнему виду.
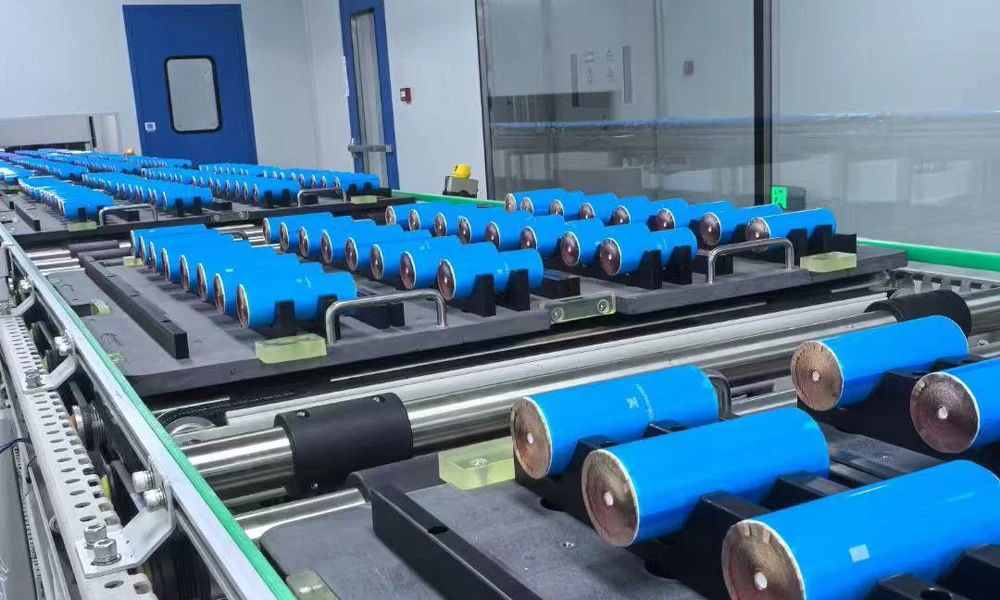
Лазерная сварка коллекторной пластины
Сформованный торец затем соединяют с положительной и отрицательной коллекторными конструкциями. Обычно применяется лазерная сварка: она обеспечивает локальный подвод энергии на высокой скорости и программируется под кольца, спирали, сегменты или иные схемы. Однако большая потенциальная площадь контакта сама по себе не даёт соединения с низким сопротивлением. Зазоры, загрязнения, оксидные слои или неоднородная плотность фольги приводят к неполному проплавлению, разбрызгиванию, прожогу или нестабильному сопротивлению.
При отработке сварки следует определить мощность лазера, режим (импульсный или непрерывный), положение фокуса, скорость перемещения, защитную атмосферу, перекрытие траекторий и допустимую глубину проплавления. Позиционирование по машинному зрению и мониторинг сварки повышают воспроизводимость, но на этапе аттестации по-прежнему необходимы металлографические шлифы и электрические измерения. Лазерная сварочная машина TOB для токосъёмников цилиндрических безвыводных аккумуляторов предназначена для прецизионного соединения анодного и катодного токосъёмников в безвыводных цилиндрических элементах.
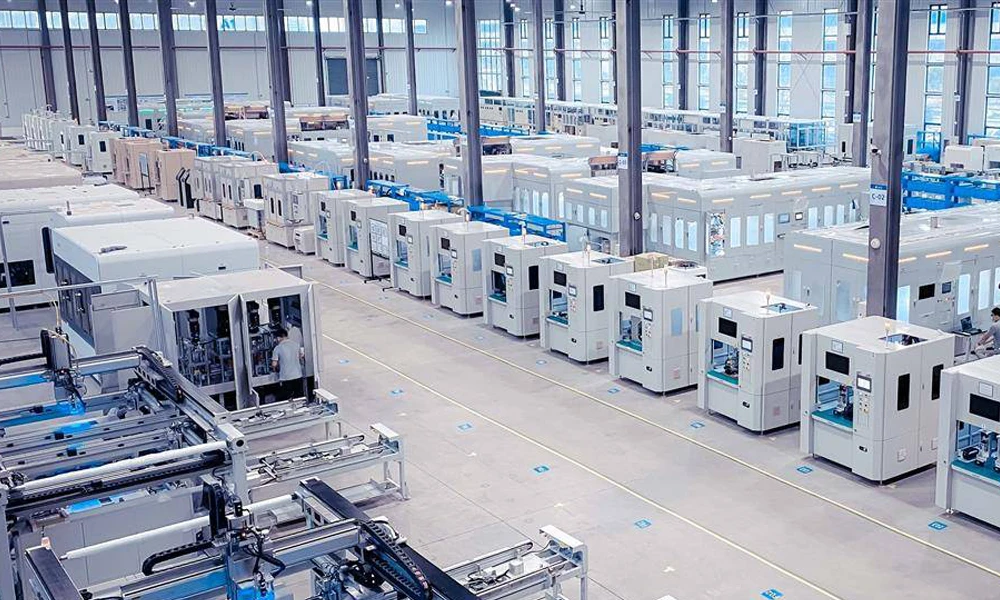
Заливка электролита остаётся критическим ограничением
Одно из достоинств безвыводного торца — большая площадь электрического контакта, но та же геометрия может затруднить доступ электролита. Если кромки токосъёмника спрессованы слишком плотно или коллекторная пластина закрывает слишком большую часть торца, жидкости требуется больше времени, чтобы достичь внутренних слоёв рулона. Плохая пропитка повышает импеданс, снижает полезную ёмкость и приводит к неравномерному старению даже при отличном сварном соединении.
Поэтому заливку электролита нужно отрабатывать вместе с формовкой кромки и конструкцией коллектора. Инженерной команде следует оценивать уровень вакуума, стратегию дозирования, температуру заливки, время выдержки и любую многоступенчатую последовательность заливки. Контроль массы элемента до и после заливки даёт базовую проверку, но не доказывает равномерность пропитки. Динамика импеданса, рентгеновский или КТ-анализ, разборка элемента и данные электрохимического формирования позволяют выявить сухие зоны или замедленную инфильтрацию.
Это важный системный урок: минимизация электрического сопротивления на торце может вступать в конфликт с требованием быстрой и равномерной пропитки электролитом. Оптимальное окно процесса уравновешивает оба условия. В линейных испытаниях плотность формовки, коэффициент открытия коллекторной пластины и рецепт заливки следует варьировать как связанные факторы, а не оптимизировать каждую станцию по отдельности.
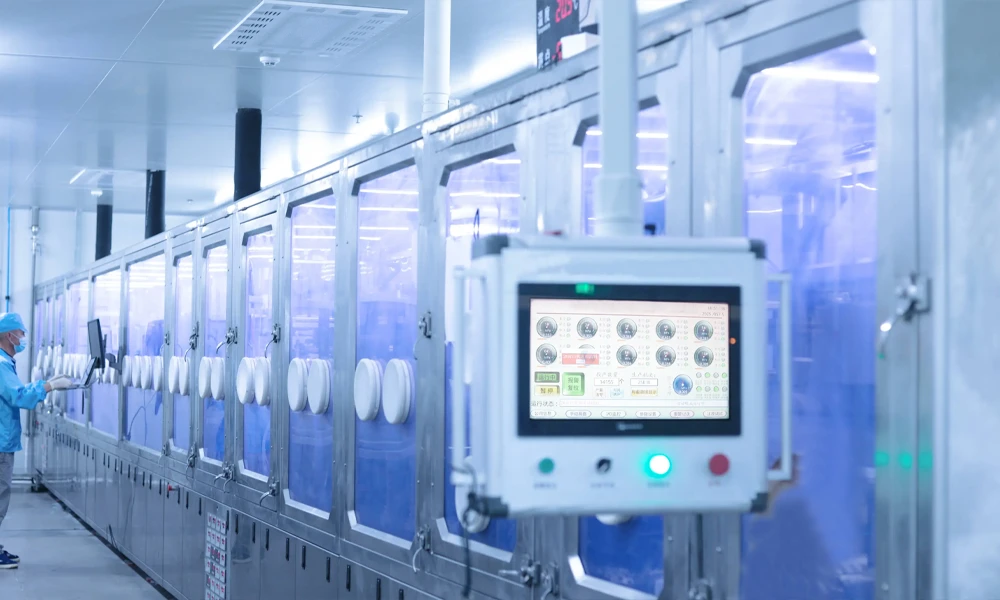
Контроль качества для стабильного серийного производства
Безвыводные цилиндрические элементы требуют проверок, связывающих геометрию с электрическими характеристиками. До сварки системы машинного зрения могут контролировать свес электрода, центрирование рулона и профиль сформованного торца. Карты высот или измерения перемещения помогают выявить неравномерные участки, способные создать локальные зазоры при сварке. Следует также контролировать образование частиц: тонкие металлические фрагменты могут стать причиной внутренних коротких замыканий.
При сварке полезными сигналами процесса являются отражённый свет, плазменное излучение, температурный отклик и стабильность мощности лазера. Эти сигналы позволяют помечать аномальные события, но их необходимо обучить по реальным шлифам сварных соединений и результатам измерения сопротивления. Одна лишь осциллограмма мониторинга не доказывает качество соединения. После сварки производители могут объединить испытания на отрыв или отслаивание, металлографию поперечных срезов, рентгеновский контроль и измерения малого сопротивления, чтобы построить обоснованное окно приёмки.
Выходной контроль должен включать напряжение холостого хода, импеданс на переменном токе, внутреннее сопротивление на постоянном токе, ток утечки, сортировку по ёмкости и поведение при импульсах высокой мощности. Тепловизионный контроль при характерном разряде особенно ценен, поскольку одна из целей безвыводной конструкции — повысить равномерность тока и температуры. Статистическое управление процессом должно прослеживать аномалии до рецептов намотки, формовки и сварки, позволяя линии устранять первопричины, а не только отбраковывать дефекты после формирования.
Как оценивать линию производства безвыводных цилиндрических элементов
Линию следует оценивать как интегрированную производственную систему, а не как перечень машин. Сначала нужно определить спецификацию элемента: типоразмер, химию, ёмкость, размеры электрода, рисунок кромки токосъёмника, конструкцию вывода и целевой ток. Затем — задать критические для качества значения для каждого стыка, включая совмещение электрода, диаметр намотанного элемента, разброс высоты торца, сопротивление сварного соединения, поглощение электролита и итоговое сопротивление постоянному току.
Во-вторых, следует провести эксперименты по плану DOE на связанных станциях. Натяжение при намотке влияет на высоту кромки; давление формовки кромки — и на сварку, и на пропитку; энергия сварки — на безопасность сепаратора и сопротивление вывода. Окно процесса должно оставаться работоспособным при реальном разбросе материалов и условий среды, а не только в единичной демонстрационной партии.
В-третьих, требуется прослеживаемость. Каждый элемент должен быть связан с партиями материалов, версиями рецептов, измерениями на станциях и результатами испытаний. Это принципиально при переходе от лабораторных образцов к пилотному, а затем к коммерческому объёму. Наконец, следует оценить переналадку и обслуживание. Линия, построенная под один цилиндрический типоразмер, для другого может потребовать иной оснастки, параметров машинного зрения, траекторий сварки и рецептов заливки. Модульная оснастка и аттестованные рецепты снижают риск неконтролируемых изменений.
Инженерный взгляд TOB NEW ENERGY
Безвыводные цилиндрические аккумуляторы способны дать ощутимые преимущества по мощности, тепловому поведению и потенциалу быстрого заряда, но такая конструкция поднимает производственную планку. Решающая способность — не отдельная запатентованная геометрия и не изолированная машина, а умение удерживать совмещение, формировать контролируемый проводящий торец, получать сварные соединения с низким сопротивлением, сохранять пути электролита и подтверждать каждый результат прослеживаемыми данными.
TOB NEW ENERGY сопровождает заказчиков от отработки процесса и пилотной валидации до интегрированного производства цилиндрических элементов. Конфигурация оборудования подбирается под целевой размер элемента, химию, конструкцию токосъёмника, производительность и план качества. Для проектов на 18650, 21700, 4680 или других безвыводных форматах ранняя совместная проработка конструкции элемента и рецептов оборудования сокращает пусконаладку и выявляет производственные риски до того, как будет окончательно изготовлена оснастка для серийного выпуска.
По мере роста рынков высокой мощности — инструмента, робототехники, авиации, транспорта и резервного питания — безвыводная технология, вероятно, станет всё более востребованным вариантом. Однако её успех будет измеряться стабильным выходом годного и воспроизводимыми характеристиками элементов, а не ярлыком «tabless».
Часто задаваемые вопросы
Полностью ли безвыводной аккумулятор лишён выводов?
Нет. Термин обычно описывает распределённую кромку токосъёма, заменяющую небольшое число отдельных приваренных лепестков. Кромка по-прежнему соединяется с коллекторной пластиной, крышкой или токовыводящей конструкцией, чтобы отводить ток из рулона.
Гарантирует ли безвыводная конструкция автоматически более быстрый заряд?
Нет. Меньшее сопротивление и лучшая тепловая однородность способствуют повышению зарядной мощности, но безопасный быстрый заряд зависит также от химии катода и анода, соотношения ёмкостей отрицательного и положительного электродов, транспорта ионов в электролите, контроля температуры и протокола заряда. Риск осаждения лития необходимо проверять на уровне элемента.
Какой процесс в производстве безвыводных цилиндрических элементов самый сложный?
Единого универсального узкого места нет. Прецизионная намотка, выравнивание кромки токосъёмника, лазерная сварка и пропитка электролитом тесно связаны. Во многих проектах выход годного определяется взаимодействием геометрии торца и стабильности сварки, а не какой-либо одной станцией.
Для каких типоразмеров применима безвыводная конструкция?
Принцип применим к разным цилиндрическим форматам, включая 18650, 21700, 4680 и крупные цилиндрические элементы по индивидуальному заказу. Оборудование и оснастку необходимо конфигурировать под конкретную ширину электрода, диаметр рулона, конструкцию кромки, конструкцию вывода и целевой объём производства.
Какие данные следует собирать при валидации пилотной линии?
Рекомендуемые данные: натяжение и совмещение при намотке, размеры рулона, распределение высоты торца, усилие и перемещение при формовке, сигналы мониторинга сварки, сопротивление сварного соединения, поглощение электролита, кривые формирования, внутреннее сопротивление на постоянном токе, ёмкость, токовые характеристики и тепловые изображения под характерной нагрузкой.
Примечание к источнику.Данная статья представляет собой самостоятельно написанную техническую интерпретацию, частично основанную на отраслевом обзоре аккумуляторной отрасли, опубликованном в WeChat 21 октября 2026 года. Приведённые в источнике показатели производителей получены в разных условиях испытаний, поэтому статья избегает прямого ранжирования продуктов и рассматривает эти цифры как контекст, а не как напрямую сопоставимые доказательства.
Связаться с TOB NEW ENERGY
Контактное лицо:Эми Ван (Amy Wang)
Email:tob.amy@tobmachine.com
Мобильный:+86-18120715609
Официальный сайт:https://www.tobmachine.com/
Адрес:NO.1633, Jicheng Road, Tong'an torch Industry Phase II, Tong'an District, Xiamen City, Fujian Province, China
 подпишитесь на нас


Авторское право © 2015-2026 XIAMEN TOB NEW ENERGY TECHNOLOGY Co., LTD..Все права защищены.

 中文
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의