Активный материал определяет, сколько энергии способен запасти элемент. Проводящая добавка определяет, можно ли эту энергию извлечь.
Это различие недооценивают в большинстве рецептур электродов. Катод с 96 % NMC и 2 % технического углерода выглядит эффективным на бумаге — максимум активного материала, минимум балластной массы. На практике такая рецептура может дать на 15 % меньше полезной ёмкости, чем рецептура с 94 % NMC и правильно спроектированной проводящей сетью.
Проводящая добавка — это система электронных магистралей электрода. Когда её дозировка занижена, диспергирование избыточно или распределение неравномерно, активный материал оказывается электрохимически изолированным. Ионы лития могут двигаться. Электроны — нет.
В этом руководстве сравниваются четыре основных класса проводящих материалов — технический углерод, углеродные нанотрубки, графен и проводящий графит — по измеримым критериям закупки: требуемой дозировке, поведению при перколяции, сложности диспергирования и стоимости оборудования.
|
Материал |
Типичная дозировка (мас. %) |
Удельная поверхность (м²/г) |
Соотношение сторон |
Электропроводность (См/см) |
Относительный индекс стоимости |
|
Технический углерод (Super P) |
2–5 |
60–70 |
~1 (сферические частицы) |
10–100 |
1,0× |
|
Ацетиленовая сажа |
2–4 |
60–80 |
~1 |
50–200 |
1,2× |
|
Ketjenblack (EC-300J) |
1–3 |
800–1 400 |
~1 |
100–500 |
4–6× |
|
МУНТ (MWCNT) |
0,5–2 |
200–400 |
100–1 000 |
10³–10⁴ |
8–15× |
|
ОСУНТ (SWCNT) |
0,1–0,5 |
500–1 200 |
1 000–10 000 |
10⁴–10⁵ |
40–80× |
|
Графеновые нанопластинки |
1–3 |
500–1 500 |
100–1 000 (2D) |
10³–10⁴ |
10–20× |
|
Проводящий графит |
3–8 |
10–30 |
~1 |
10²–10³ |
0,8× |
Индекс стоимости — не тот показатель, по которому принимают решение. Решение принимают по стоимости единицы достигнутой проводимости электрода, и этот показатель почти полностью зависит от качества диспергирования.
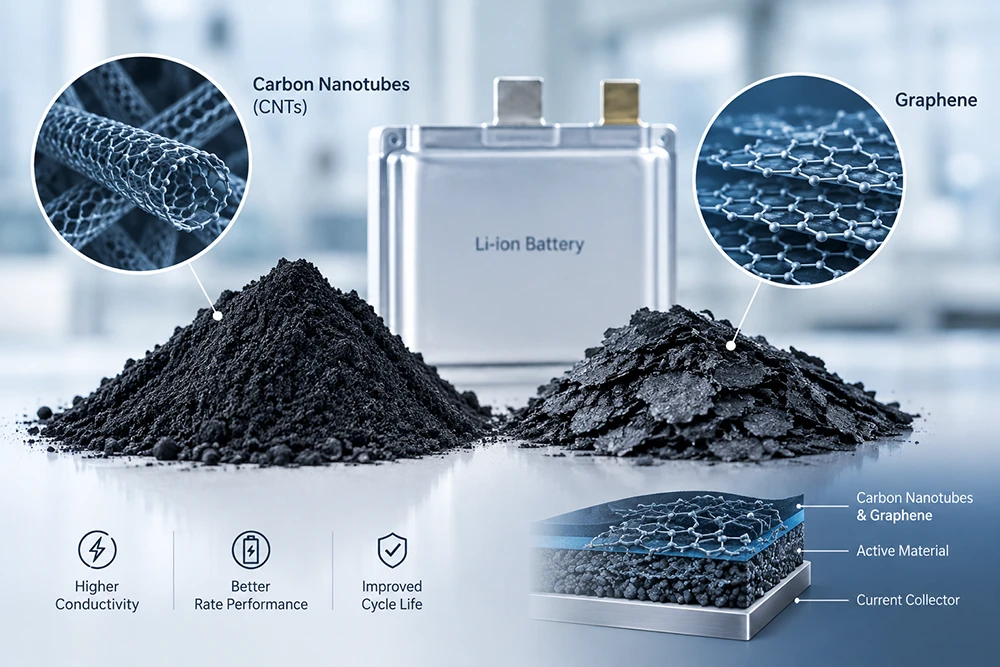
Технический углерод остаётся проводящей добавкой по умолчанию более чем для 90 % производства литий-ионных аккумуляторов. Он недорог, хорошо изучен и совместим практически с любой химией катода.
Механизм — контакт «точка-точка». Частицы технического углерода образуют цепочки и кластеры, которые соединяют частицы активного материала. При дозировке 2–3 мас. % контактов достаточно для формирования непрерывного электронного пути — это и есть порог перколяции.
Ограничение: сети точечных контактов хрупки. Во время каландрирования цепочки технического углерода сжимаются и разрушаются. После каландрирования до 3,2 г/см³ сеть Super P может потерять 30–40 % исходной проводимости. Элемент по-прежнему циклируется, но скоростьные характеристики и работа при высоких токах ухудшаются.
● Высоконикелевый NMC (Ni > 80 %) с низкой электронной проводимостью на поверхности частиц
● Аноды с преобладанием кремния, где объёмное расширение разрушает углеродную сеть на каждом цикле
● Толстые электроды (поверхностная нагрузка >4 мА·ч/см²), где длина электронного пути превышает досягаемость сети точечных контактов
● Катоды для твердотельных аккумуляторов, где электролит не обеспечивает ионного мостика и электронная сеть должна быть самонесущей
SEO Alt-текст:РЭМ-изображение проводящей сети точечных контактов технического углерода в катодном электроде литий-ионного аккумулятора от подразделения материалов TOB New Energy.
Подпись к изображению:Технический углерод образует цепочки точечных контактов между частицами активного материала — сеть, которая сжимается и деградирует при каландрировании.
УНТ меняют уравнение перколяции. Одна многостенная нанотрубка с соотношением сторон 500 обеспечивает такую же электронную связность, как несколько сотен частиц технического углерода, — при доле их массы.
Сдвиг в дозировке существенен:
|
Проводящая система |
Требуемая дозировка для эквивалентной проводимости |
Влияние на плотность энергии (относительно 3 мас. % технического углерода) |
|
Только технический углерод |
3,0 мас. % |
Базовый уровень |
|
Технический углерод + 0,5 мас. % МУНТ |
2,0 мас. % всего |
+0,5 % активного материала |
|
Только МУНТ |
1,0 мас. % |
+1,5 % активного материала |
|
МУНТ + 0,1 мас. % ОСУНТ |
0,5 мас. % всего |
+2,2 % активного материала |
На уровне элемента дополнительные 2 % активного материала означают примерно на 2 % более высокую плотность энергии — значимый выигрыш для программ электромобилей и накопителей энергии, где каждый Вт·ч/кг становится предметом конкуренции.
УНТ поставляются в виде перепутанных пучков, удерживаемых силами Ван-дер-Ваальса. Эти пучки необходимо разделить на отдельные трубки, чтобы реализовать их преимущество по соотношению сторон.
Если диспергирование не удалось, возможны три последствия:
● Агломераты действуют как дефекты.Недиспергированные пучки УНТ ведут себя как проводящие частицы, а не как сети. Прирост проводимости минимален, а затраты понесены в полном объёме.
● Локальная переконцентрация.Агломераты создают области высокой проводимости рядом с областями, где проводимости нет. Плотность тока при заряде становится неравномерной. Следствие — локальное осаждение лития.
● Механический отказ при нанесении покрытия.Крупные пучки УНТ забивают фильтры щелевой головки и создают полосы (die lines) по поверхности электрода.
Документированный случай отказа:на производственной линии заменили 2 мас. % технического углерода на 0,8 мас. % МУНТ, не модернизировав процесс смешивания. При нанесении покрытия появились видимые полосы с интервалом 15 мм по всей ширине полотна. Измеренное сопротивление электрода оказалось на 40 % выше, чем у базового варианта с техническим углеродом. Первопричиной стали агломераты УНТ диаметром более 50 мкм, которые проходили через зазор щелевой головки и нарушали поле потока.
Инженерный вывод:диспергирование УНТ — это задача подводимой сдвиговой энергии, а не времени. Увеличение времени смешивания при низком сдвиге не разделяет пучки — оно их перемешивает по кругу. Для разделения на отдельные трубки требуется либо высокосдвиговое диспергирование по схеме «ротор-статор», либо трёхвалковая мельница, либо предварительно диспергированная паста УНТ с подтверждённым показателем качества диспергирования. Компания TOB New Energy поставляет 此处插入内链:высокосдвиговое дисперсионное и смесительное оборудование для проводящей суспензии с УНТ с подтверждённым контролем качества диспергирования (размер частиц D50 < 5 мкм, D99 < 20 мкм), позволяющее предотвратить дефекты покрытия, вызванные агломератами.
SEO Alt-текст:Высокосдвиговой дисперсионный смеситель для проводящей суспензии с углеродными нанотрубками в производстве аккумуляторных электродов от поставщика оборудования TOB New Energy.
Подпись к изображению:Для разделения пучков УНТ требуется высокая сдвиговая энергия, а не увеличение времени смешивания: только она разрушает агломераты, удерживаемые силами Ван-дер-Ваальса.
Графеновые нанопластинки обеспечивают большую удельную поверхность и проводимость в плоскости, которая теоретически превосходит УНТ. Двумерная геометрия даёт широкий контакт с частицами активного материала, а не точечный или линейный контакт, как у технического углерода и УНТ.
Производственная реальность отличается от паспортных данных.
Графеновые нанопластинки сильно склонны к повторному стекированию в структуры, подобные графиту, при сушке. По мере испарения растворителя капиллярные силы стягивают соседние пластинки. В результате проводящая добавка, которая поступает как высокоэффективный графен, превращается в низкоэффективный графит в готовом электроде.
Стратегии снижения риска и их компромиссы:
|
Стратегия |
Эффективность |
Влияние на стоимость |
|
Функционализация поверхности (карбоксильные, гидроксильные группы) |
Умеренная; снижает повторное стекирование, но уменьшает проводимость в плоскости |
+30–60 % к стоимости материала |
|
Гибридная система: графен + УНТ |
Высокая; УНТ действуют как распорки между пластинками |
+10–20 % к общей стоимости проводящей добавки |
|
Быстрый профиль сушки |
Умеренная; ограничивает окно повторного стекирования |
Ограничивает конструкцию сушильной печи |
|
Добавка в электролит для разделения in situ |
В стадии разработки |
Не подтверждена в промышленном масштабе |
Для большинства рецептур электродов графен даёт наилучшие результаты в гибридной архитектуре с УНТ, а не как самостоятельная проводящая добавка.
Проводящий графит редко обсуждают в рецептурах катодов, но при проектировании анодов он играет конкретную и ценную роль.
Природный или синтетический графит с удельной поверхностью 10–30 м²/г вводят в анодные рецептуры в количестве 3–8 мас. %, в частности для:
● кремнийсодержащих смесевых анодов, где графит улучшает электрический контакт между частицами кремния и частично компенсирует объёмное расширение
● быстрозаряжаемых анодов, где проводящий путь должен выдерживать высокие плотности тока без избыточной поляризации
● LFP-анодов в некоторых конфигурациях
Проводящий графит недорог и диспергируется гораздо легче, чем УНТ или графен. Его ограничение — массовая доля: 3–8 мас. % — это балласт, снижающий плотность энергии. Поэтому его применяют там, где скоростьные характеристики и ресурс цикла важнее гравиметрической плотности энергии.
|
Симптом |
Вероятная первопричина |
Метод диагностики |
Корректирующее действие |
|
Высокое сопротивление электрода (>50 Ом·см после каландрирования) |
Недостаточная дозировка проводящей добавки или разрыв сети |
Четырёхзондовое измерение по площади электрода |
Увеличить дозировку на 0,5 мас. % или перейти на высокоструктурный технический углерод |
|
Падение ёмкости при токе >1C |
Отказ сети точечных контактов при высоком токе |
Тест на скоростьные характеристики; анализ dQ/dV |
Заменить 50 % технического углерода на МУНТ в количестве 0,5–1 мас. % |
|
Полосы при нанесении покрытия |
Недиспергированные агломераты УНТ или графена |
Тест на фильтрацию; гриндометр для суспензии |
Перейти на высокосдвиговое диспергирование; подтвердить D99 < 20 мкм |
|
Неравномерное сопротивление электрода по ширине полотна |
Плохая равномерность диспергирования |
Картирование сопротивления в 5 точках по ширине |
Увеличить энергию смешивания; подтвердить данными гранулометрического распределения |
|
Растрескивание электрода после сушки |
Избыточная удельная поверхность проводящей добавки |
Визуальный контроль; тест на адгезию методом отслаивания |
Снизить дозировку Ketjenblack или графена; увеличить содержание связующего на 0,3 мас. % |
|
Низкая эффективность первого цикла |
Проводящая добавка расходует литий |
dQ/dV на этапе формирования; ICP-анализ циклированного элемента |
Снизить содержание углерода с высокой удельной поверхностью |
SEO Alt-текст:Четырёхзондовое измерение сопротивления аккумуляторного электрода для контроля качества проводящей сети от TOB New Energy.
Подпись к изображению:Четырёхзондовое измерение количественно определяет поверхностное сопротивление электрода — основной показатель целостности проводящей сети.
Выбор проводящего материала определяет стоимость рецептуры. Оборудование для диспергирования определяет, будет ли эта стоимость реализована или потеряна.
Требования к оборудованию по типу проводящего материала:
|
Проводящий материал |
Метод смешивания |
Ключевая характеристика оборудования |
|
Технический углерод |
Стандартное планетарное вакуумное смешивание |
Вакуум до −0,09 МПа; скорость сдвига 1 000–5 000 с⁻¹ |
|
МУНТ (порошок) |
Высокосдвиговое диспергирование + планетарное смешивание |
Окружная скорость ротора >20 м/с; время диспергирования 30–90 мин |
|
МУНТ (предварительно диспергированная паста) |
Только планетарное вакуумное смешивание |
Содержание сухих веществ в пасте 5–10 %; подтверждённое D99 < 20 мкм |
|
Графеновые нанопластинки |
Высокосдвиговое диспергирование + контролируемая сушка |
Размер пластинок D50 5–15 мкм; скорость нарастания температуры при сушке <5 °C/мин |
|
Гибрид УНТ/графен |
Последовательное введение: сначала УНТ, затем графен |
Двухстадийное диспергирование с промежуточным контролем размера частиц |
Разница в стоимости оборудования между стандартным смесительным отделением и отделением, рассчитанным на УНТ, существенна. Высокосдвиговой диспергатор с требуемой окружной скоростью и возможностью вакуумирования добавляет к производственной линии 80 000–200 000 долларов США. Предварительно диспергированная паста УНТ устраняет эти капитальные затраты, но добавляет 15–40 долларов США на килограмм к стоимости материала.
Вывод для закупки:выбор между порошковыми УНТ и предварительно диспергированной пастой УНТ — это решение «делать или покупать» в отношении собственной способности к диспергированию. Для производителей с объёмом менее 500 МВт·ч в год предварительно диспергированная паста, как правило, экономичнее, если учесть амортизацию оборудования, риск качества и долю брака. При больших объёмах собственное диспергирование становится экономически эффективным. 此处插入内链:Производитель комплексных линий для диспергирования проводящих суспензий и смешивания электродных масс может смоделировать оба сценария применительно к вашему конкретному объёму производства и химии катода.
Вопрос. Какова минимальная
дозировка УНТ, необходимая для замены технического углерода?
Ответ. 0,5–1,0 мас. % МУНТ позволяют заменить 2–3 мас. % технического углерода
при сохранении эквивалентной проводимости электрода — при условии, что
диспергирование обеспечивает разделение на отдельные трубки (D99 < 20 мкм). Ниже 0,5 мас. % перколяционная сеть становится ненадёжной.
Вопрос. Может ли графен
полностью заменить технический углерод в качестве проводящей добавки?
Ответ. Не рекомендуется. Повторное стекирование графена при сушке снижает его
эффективную проводимость, и рецептуры с одним лишь графеном обычно показывают
более высокое сопротивление электрода, чем гибридные системы графен/УНТ. Графен
показывает лучшие результаты при 1–2 мас. % в сочетании с 0,3–0,5 мас. % УНТ.
Вопрос. Как убедиться, что
диспергирование УНТ достаточно, ещё до нанесения покрытия?
Ответ. По трём показателям: гранулометрическое распределение (D50 < 5 мкм, D99 < 20 мкм), тест на фильтрацию через фильтр 25 мкм с остатком <1 % и измерение удельного сопротивления суспензии. Если все три пройдены, дефекты покрытия из-за агломератов маловероятны.
Вопрос. Нужны ли проводящие
добавки для катодов твердотельных аккумуляторов?
Ответ. Да, причём в более высоких дозировках, чем в элементах с жидким
электролитом. Твёрдые электролиты не обеспечивают путь электронной
проводимости, поэтому проводящая сеть должна быть полностью самонесущей.
Типичные рецептуры твердотельных катодов используют 3–5 мас. % проводящего
углерода в сочетании с 20–40 мас. % твёрдого электролита.
Выбор проводящей добавки — это решение по рецептуре. Работа проводящей сети — это решение по оборудованию. Самые лучшие в мире УНТ не дадут никакого эффекта, если они попадут на щелевую головку для нанесения покрытия в виде агломерата.
Компания TOB New Energy поставляет полные системы для обращения с проводящими материалами и их диспергирования — от высокосдвиговых диспергаторов и вакуумных планетарных смесителей до поставки предварительно диспергированной пасты УНТ и линий нанесения электродных покрытий. Оборудование изготавливается и валидируется на единой фабрике в Сямэне, Китай, а контроль качества диспергирования выполняется на вашей реальной химии катода до отгрузки. Запросите консультацию по проводящим материалам и оборудованию для диспергирования с ценами напрямую с завода.
 подпишитесь на нас


Авторское право © 2015-2026 XIAMEN TOB NEW ENERGY TECHNOLOGY Co., LTD..Все права защищены.

 中文
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의